
 EN
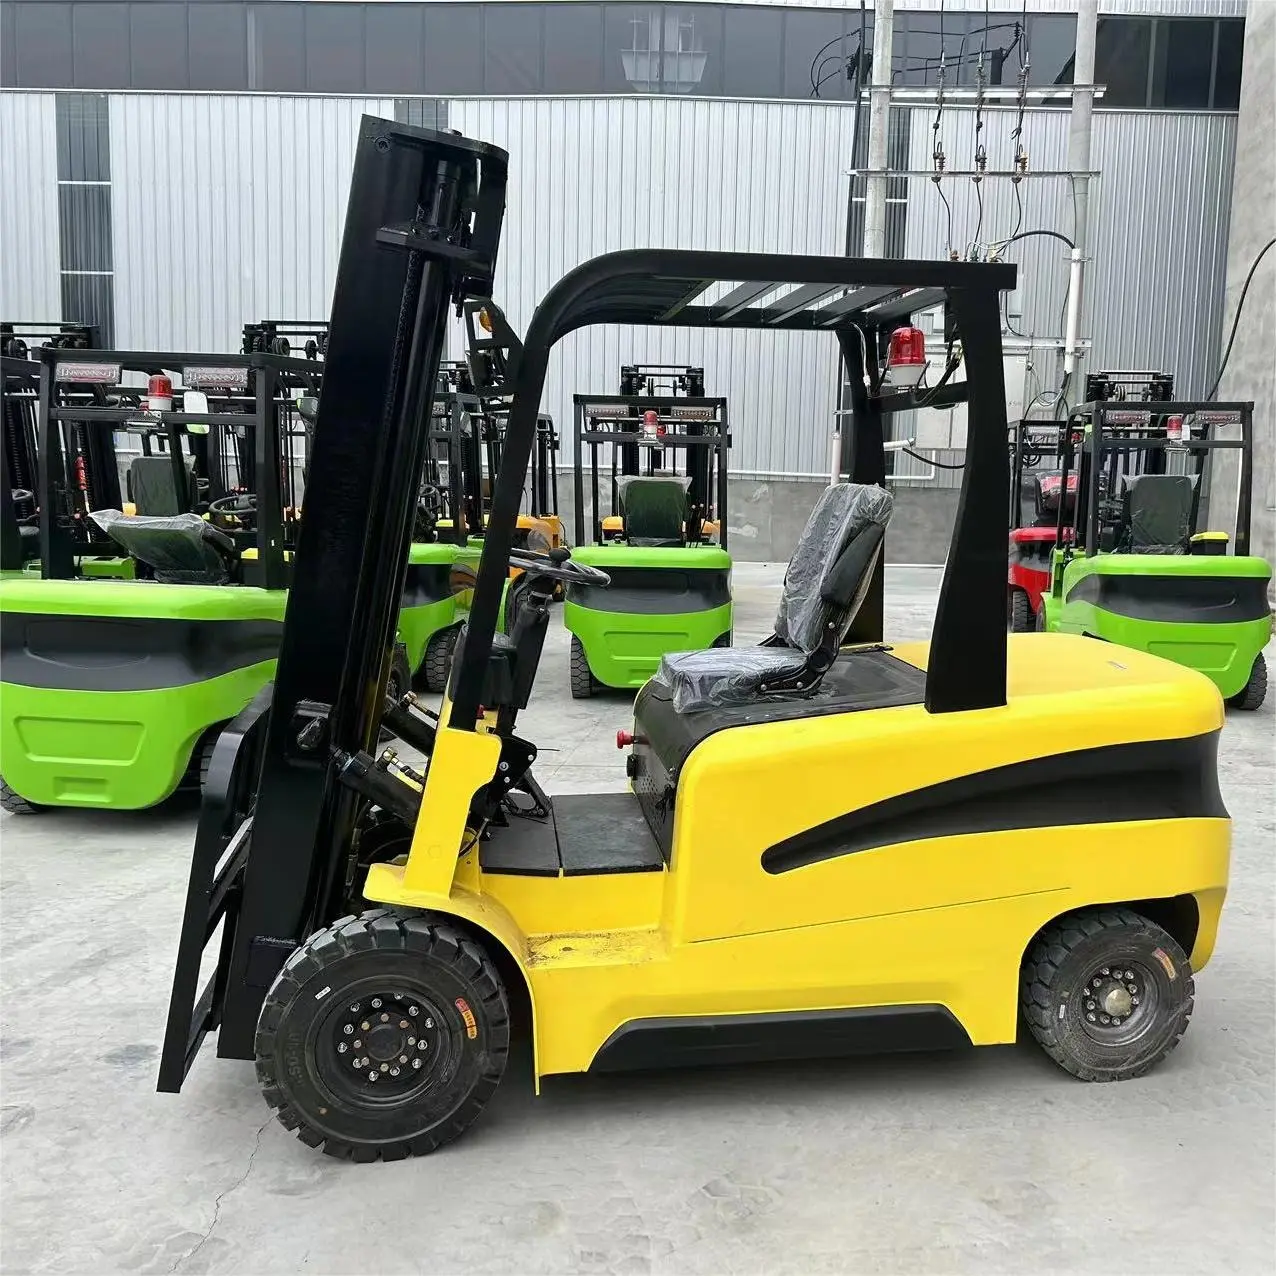
Un centro distributivo che ha ridotto i costi grazie alla macchina giusta
Contesto — Un hub regionale di evasione ordini
Un hub regionale di evasione ordini nell’Europa meridionale elaborava circa 4.000 righe d’ordine al giorno su due turni. I pallet arrivavano su rimorchi, transitavano in corridoi stretti e partivano su camion in uscita. Il sito faceva già affidamento su una forklift flotta, ma le unità diesel esistenti erano obsolete e i sostituti elettrici acquistati anni prima avevano batterie degradate, incapaci di garantire un intero turno.
Il problema — Guasti ricorrenti che hanno fatto lievitare i costi operativi
Durante la stagione di punta le vecchie macchine si guastavano circa due volte alla settimana. Ogni guasto ritirava un camion dal molo, ritardava il caricamento e imponeva straordinari per recuperare le ore perse. Anche i costi energetici aumentavano, poiché le unità a diesel rimanevano in folle durante le pause e le batterie elettriche esauste richiedevano ricariche a metà turno, lasciando gli operatori bloccati tra una ricarica e l’altra.
La soluzione: passare a un carrello elevatore durevole e a risparmio energetico
L’impianto ha noleggiato un piccolo lotto di modelli elettrici sigillati e a risparmio energetico, certificati per funzionamento continuo, e li ha testati sul molo più trafficato. I supervisori hanno monitorato cicli di ricarica, codici di guasto e intervalli di manutenzione per otto settimane prima di decidere il passaggio completo al nuovo parco mezzi. La prova si è concentrata sull’autonomia per singola ricarica e sugli arresti non programmati, non solo sul prezzo di listino.
Il risultato: bollette più basse e meno interruzioni
Dopo la sostituzione, le fermate non programmate sono diminuite da due a settimana a quasi zero e una singola ricarica ha coperto l’intero turno. La bolletta elettrica del molo è diminuita rispetto al riferimento diesel e i meccanici hanno dedicato il loro tempo a controlli programmati invece che a riparazioni d’emergenza. Il ritorno sull’investimento è avvenuto grazie all’eliminazione degli straordinari, non tramite un unico risparmio eclatante.
Cosa accade quando si trascura la durata
Le perdite idrauliche fanno perdere fluido e budget
Una guarnizione usurata o un tubo incrinato lascia fuoriuscire olio idraulico sotto carico, riducendo la forza di sollevamento e macchiando ogni pallet che tocca. Se lasciata senza intervento, la perdita priva la pompa di fluido e surriscalda il sistema, trasformando una guarnizione da cinque dollari in una sostituzione completa della pompa. In un magazzino alimentare o farmaceutico, il rischio di contaminazione aggiunge costi per la pulizia e la conformità normativa oltre a quelli della riparazione.
L’usura della batteria e del motore riduce la durata operativa giornaliera
Le unità elettriche vivono o muoiono in base alla loro batteria e al motore di trazione. Le scariche profonde, l'irrigazione insufficiente e l'accumulo di calore provocano la cristallizzazione delle piastre e aumentano la resistenza interna, cosicché il pacco batteria eroga un numero minore di ampere-ora ad ogni ciclo. Un motore che funziona surriscaldato perde vita utile dell'isolamento e coppia, con conseguenti tempi di ciclo più lunghi e un carrello elevatore incapace di completare un turno senza una ricarica supplementare.
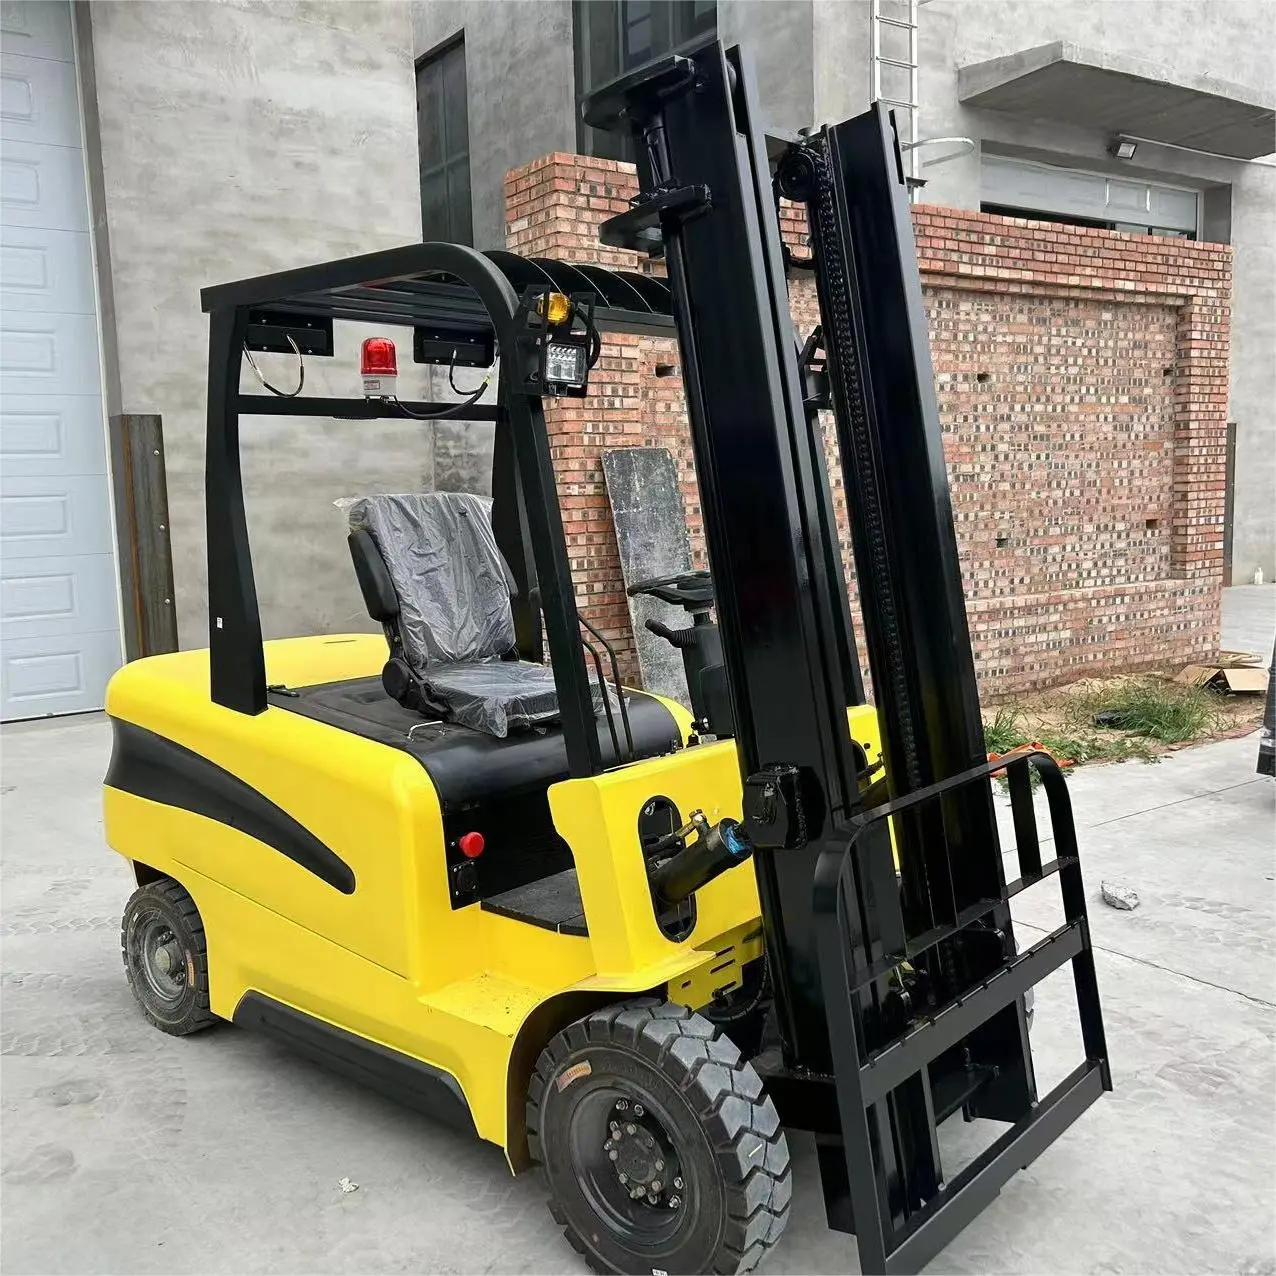
In che modo un carrello elevatore durevole ed energeticamente efficiente risparmia effettivamente
La frenatura rigenerativa restituisce energia alla batteria
Ogni volta che l'operatore solleva il piede dal pedale, il motore di trazione agisce da generatore e reimmette corrente nel pacco batteria. Nel lavoro di banchina a stop-and-go, con continui cambi di direzione, tale energia recuperata aggiunge minuti significativi a ogni ricarica. La stessa funzione raffredda anche i freni a frizione, prolungando la durata delle pastiglie e riducendo la frequenza degli interventi di manutenzione.
Componenti stagni resistenti a polvere e umidità
I magazzini accumulano polvere fine proveniente da cartone, film estensibile e dal passaggio di persone, mentre le celle frigorifere e i moli esterni aggiungono condensa. Connettori stagni, schede di controllo con grado di protezione IP e custodie protettive per le catene tengono lontana tale polvere e umidità dall’elettronica e dai cuscinetti. Il risultato è una macchina che mantiene la calibrazione e evita i guasti intermittenti tipici delle soluzioni aperte.
Capacità adeguata evita sprechi di energia
Un camion da tre tonnellate che trasporta carichi da una tonnellata consuma energia per accelerare una massa superflua, mentre un camion da una tonnellata costretto a sollevare due tonnellate surriscalda e si usura rapidamente. Abbinare la capacità nominale al profilo reale dei carichi mantiene il motore nella sua fascia di efficienza. Un leggero margine di sicurezza rispetto al carico tipico protegge il gruppo motopropulsore senza trascinare inutilmente peso morto in ogni corridoio.
Norme, certificazioni e una checklist pratica per l’acquisto
Quali norme sono rilevanti per i carrelli elevatori da magazzino
I carrelli elevatori industriali rientrano nel regolamento OSHA 29 CFR 1910.178 negli Stati Uniti, che prevede la formazione degli operatori e la loro valutazione annuale. Lo standard ANSI/ITSDF B56.1 disciplina i requisiti costruttivi e di sicurezza, mentre la norma ISO 3691-1 stabilisce le regole internazionali per progettazione e collaudo. In Europa si applicano la Direttiva Macchine CE 2006/42/CE e i principi di riduzione del rischio ISO 12100. La marcatura CE e una valutazione del rischio conforme a ISO 12100 indicano che il costruttore ha progettato il carrello per un funzionamento sicuro e ripetibile.
Fasi di ispezione e manutenzione che tutelano la disponibilità operativa
Controllare l'usura dei pneumatici, la risposta dei freni e il funzionamento del clacson e delle luci di avvertimento prima di ogni turno, registrando i risultati per individuare tempestivamente eventuali tendenze. Verificare la densità specifica della batteria o il livello di carica secondo un programma fisso, mantenere puliti i terminali e mai lasciare il pacco batteria in uno stato di scarica profonda. Sostituire i filtri idraulici secondo gli intervalli indicati dal produttore, controllare la presenza di perdite dai giunti e lubrificare regolarmente la catena della colonna sollevatrice. Un registro datato supporta inoltre i documenti formativi degli operatori richiesti dall'OSHA 1910.178. Un programma documentato garantisce che ogni carrello elevatore sia allineato sia agli intervalli raccomandati dal produttore sia al ciclo di lavoro specifico del sito.
Un modello robusto ed energeticamente efficiente forklift si guadagna un posto nel magazzino logistico riducendo sia la frequenza degli interventi di riparazione sia il consumo energetico per pallet movimentato. Abbinare la giusta capacità con componenti sigillati e rigenerativi, verificare la conformità agli standard OSHA, ANSI e ISO: così la flotta mantiene alti livelli di produttività anche nella stagione di picco, anziché cedere sotto carico.
Domande frequenti
Domanda
Perché i magazzini preferiscono un modello a risparmio energetico? Un carrello elevatore a risparmio energetico recupera energia tramite frenata rigenerativa e garantisce un intero turno con una singola carica, riducendo così la bolletta elettrica ed eliminando i ritardi legati alla ricarica a metà turno. Meno fermate significano che gli operatori continuano a movimentare i pallet invece di attendere presso la stazione di ricarica, mantenendo quindi costante la produttività anche nei periodi più intensi.
Domanda
Quanto dovrebbe durare un carrello per magazzino affidabile? Un’unità elettrica ben mantenuta spesso opera da otto a dieci anni in servizio a due turni, purché la batteria venga curata adeguatamente e le guarnizioni vengano sostituite prima che si verifichino perdite. La durata operativa dipende dal profilo di carico, dalla disciplina nella ricarica e dalla coerenza con cui gli operatori sul posto seguono la checklist giornaliera.
Domanda
Quali certificazioni deve avere un carrello per magazzino? Cercare il marchio CE in Europa e la conformità alle norme ISO 3691-1 e ISO 12100, oltre alla conformità con OSHA 29 CFR 1910.178 e ANSI/ITSDF B56.1, ove applicabile. Questi requisiti indicano che il costruttore ha affrontato la sicurezza dell’operatore, la stabilità del veicolo e la riduzione documentata dei rischi durante la progettazione e la produzione, facilitando anche l’accettazione doganale transfrontaliera.
Domanda
Un carrello durevole costa di più all’acquisto? Il prezzo di acquisto è solitamente superiore a quello di un modello base, ma il divario si riduce grazie a costi inferiori di riparazione, minori sostituzioni della batteria ed evitati straordinari causati da guasti. Il costo totale per pallet movimentato durante l’intero ciclo di vita del veicolo fornisce una visione più realistica rispetto al solo prezzo iniziale.
Domanda
Quale capacità è adatta a un tipico magazzino? La maggior parte dei magazzini generali sceglie il carrello in base al pallet più pesante che solleva abitualmente, con un margine di sicurezza modesto: comunemente da una a tre tonnellate per i modelli elettrici. Una capacità eccessiva spreca energia nell’accelerare una massa non utilizzata, mentre una capacità insufficiente surriscalda il gruppo motopropulsore e riduce la durata dei componenti sotto carico continuo. Visite in loco e audit dei carichi confermano il valore corretto prima dell’acquisto.
Domanda
Un carrello a risparmio energetico può operare in una cella frigorifera? Sì, purché sia dotato di grasso idoneo al freddo, elettronica sigillata e batteria dimensionata per compensare la ridotta capacità a basse temperature. Le celle frigorifere mettono a dura prova le batterie standard; pertanto, la scelta dell’elettrolita appropriato o di un’opzione al litio garantisce un’autonomia prevedibile ed evita guasti precoci che interrompono la movimentazione di prodotti surgelati.