
 EN
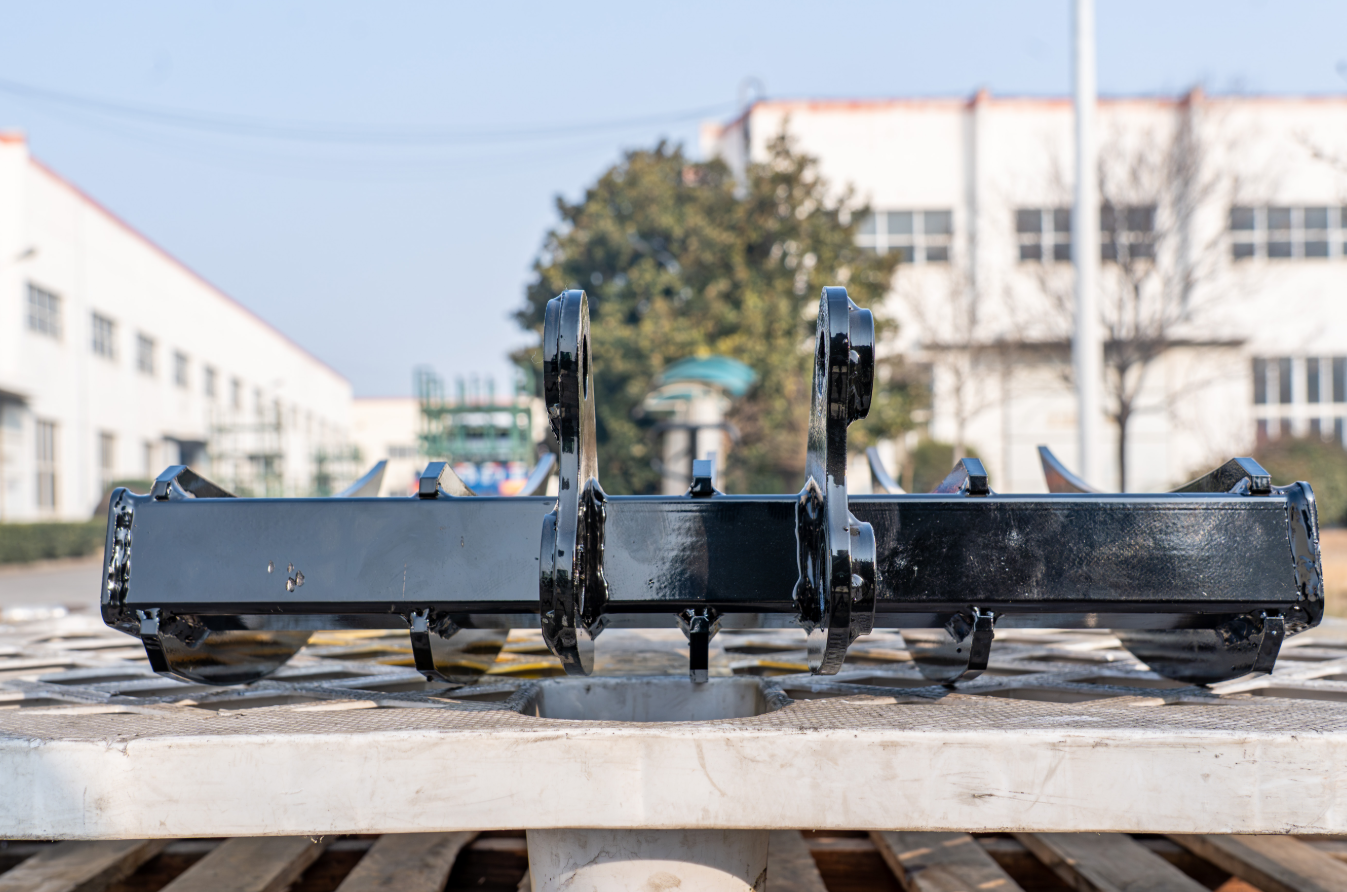
両方とも実際に叩いて試しました。その結果得られた知見をお伝えします。
ミニスキッドステアを日常的に運用している方なら、ご存知の通り——機械本体ではなく、アタッチメントが過酷な負荷を受けるのです。そして、2シーズン持つバケットと、わずか6か月で使い物にならなくなるバケットの違いは、ほぼ常に「使用鋼材」に起因します。
私たちはこれまで、数多くのアタッチメントを自社製造・修理・破損させながら、仕様書に記載された「最も硬い数値」を盲信することをやめました。ここでは、実際の現場での検証結果を詳しくお伝えします。
硬度値だけでは、すべてがわかりません
AR400鋼の硬度は360~440BHN、AR500鋼は470~540BHNです。
紙面上ではAR500が勝りますが、実際の現場ではそう単純ではありません。
我々は、岩が混じった粘土質の造成現場でAR500製グレーダーエッジを採用しました。3日目、隠れた小石がエッジの角に衝突し、一気に欠けてしまいました。一方、AR400ならへこむことはあっても、割れることはありません。これが両者のトレードオフです:
-
AR500 =清浄な摩耗(砂、砂利、軽度の土)に対する耐摩耗性が優れる
-
AR400 =衝撃(岩、凍結地盤、解体残渣など)に対する耐衝撃性が優れる
ミニスキッドローダーによる一般的な作業(整地、除雪、軽微な解体など)では、AR400の方が安全な選択です。破断する前にまず曲がるため、信頼性が高いのです。
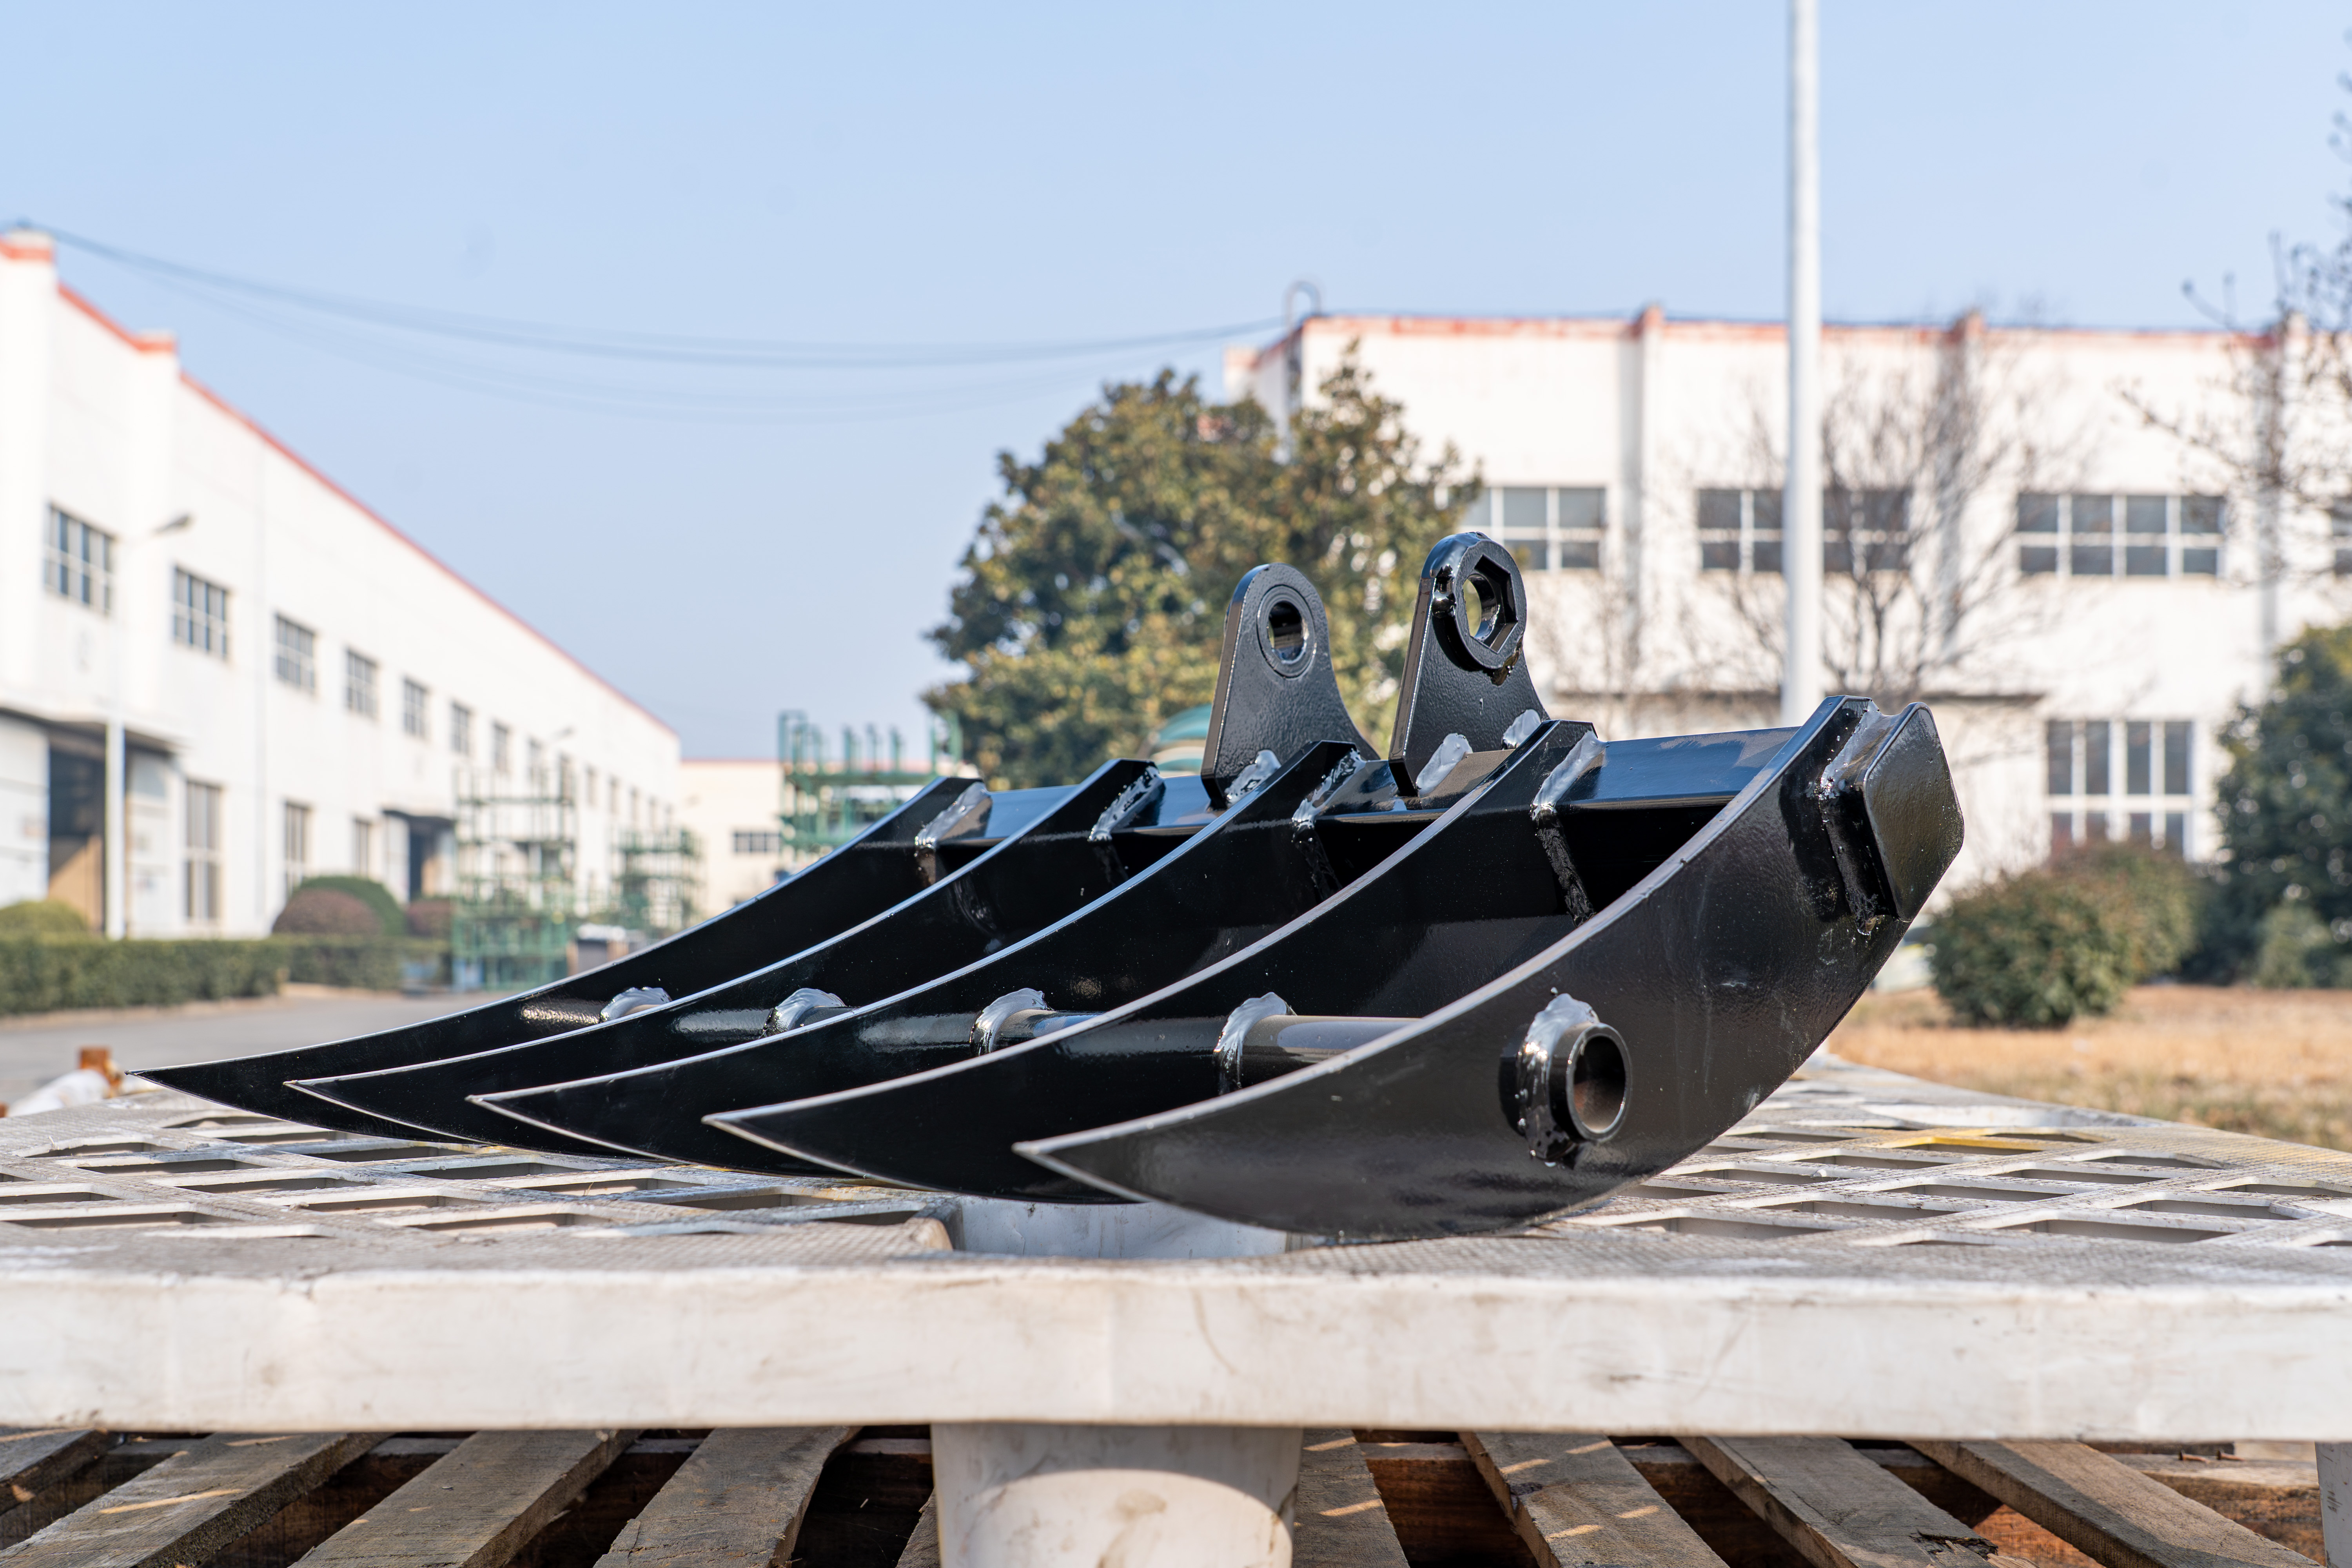
加工現場の現実:AR400は工場内での作業時間を大幅に削減します
AR500の切断・溶接は非常に困難です。プラズマ切断にも抵抗し、完璧な予熱を行わないと亀裂が入りやすく、また歪みも速く生じます。
一方AR400は、標準的な工具で切断でき、通常の溶接ワイヤーで溶接可能であり、作業をスムーズに進められます。
当社のスタッフがAR400を用いてボルト止め式摩耗防止ストリップを製作した際、所要時間は2時間未満でした。同じ作業をAR500で行うと、ほぼ4時間かかった上に、後熱処理も必要となりました。小規模な工場にとっては、この時間差はすぐにコスト増につながります。
寿命を実際に延ばす2つの戦略
1.ボルト止め式エッジ――手軽な保険
可能な限りすべてのバケットにボルト式AR400エッジを採用しました。エッジが丸みを帯びてきたら、わずか15分で交換可能です。トーチもグラインダーも不要、稼働停止時間もゼロです。
AEM社による2023年の現地調査でも裏付けられています:ボルト式エッジは、ダウンタイムを40%削減します。この数字は、私たち自身が実際の現場で確認済みです。特に、アタッチメントが日々過酷な使用を強いられるレンタル機材の現場でその効果が顕著です。
2.ハードフェイシング — 磨耗が激しい箇所にのみ実施
バケットの角部やグラップルの先端部分にのみハードフェイシングを施します(全体には行いません)。クロムカーバイド・オーバーレイを単一パスで溶接することで、これらの高摩耗部位の寿命を2~5倍に延ばします。
AWSのガイドラインでも同様の見解が示されていますが、正直なところ、私たちは単に溶接修理までの稼働時間を数えているだけです。実際に効果があります。
本当のコストとは?
はい、AR400製アタッチメントは、A36軟鋼製と比べて初期導入コストが15~25%高くなります。
しかし、週74時間稼働するある請負業者を追跡調査したところ、軟鋼製エッジは6週間ごとに交換が必要でした。一方、AR400製は14~16週間ごと。つまり寿命は約3倍、ダウンタイムは大幅に短縮され、深夜の緊急溶接作業も格段に減ります。
投資回収期間は10か月未満で達成されました。
AR400(またはAR500)を推奨しないケース
-
軽いマルチや雪の除雪だけなら、A36で十分です。ARは過剰性能です。
-
予熱・後熱なしで溶接すると、AR500は必ず割れます。議論の余地はありません。
最終的な見解
ミニスキッドステア用アタッチメントの約80%には、標準仕様としてAR400を採用しています。AR500も用途に応じて有効ですが、主にコンベアの清掃や微細篩分けなど、摩耗が激しく衝撃負荷が小さい作業に限られます。日常的な土作業では、コスト面・耐久性・現場での取り扱いやすさの点で、AR400が優れています。